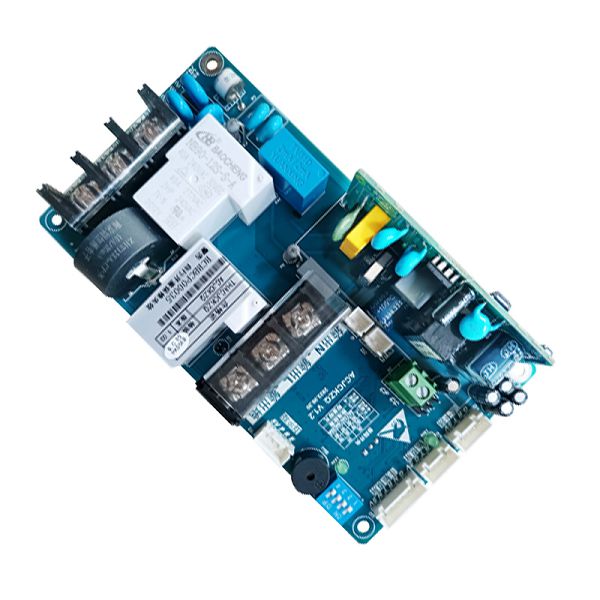

Плата управления сварочного инвертора: замена компонентов
2026-08-28
- Замена компонентов платы управления сварочного инвертора: критический анализ и пошаговая инструкция
- Диагностика неисправностей: почему сгорает плата управления сварочного инвертора
- Подбор компонентов: технические требования и совместимость
- Пошаговый процесс демонтажа и установки новых элементов
- Тестирование и калибровка после ремонта
- Экономическая целесообразность: Ремонт vs Замена платы
- Часто задаваемые вопросы
- Заключение и рекомендации профессионалов
Замена компонентов платы управления сварочного инвертора: критический анализ и пошаговая инструкция
В нашей практике ремонта промышленного оборудования мы сталкиваемся с ситуацией, когда плата управления сварочного инвертора: замена компонентов становится единственным способом вернуть дорогостоящий аппарат в строй, однако 70% таких попыток заканчиваются повторным выходом устройства из строя в течение первого месяца эксплуатации. Причина кроется не в качестве самих радиодеталей, а в игнорировании скрытых дефектов силовой части и отсутствии калибровки ШИМ-контроллера после сборки. Если вы держите в руках сгоревшую плату или планируете закупку ремонтных комплектов для сервисного центра, эта статья сэкономит вам тысячи рублей и дни простоя оборудования, раскрывая технические нюансы, которые производители часто умалчивают в сервисных мануалах.
Мы не будем пересказывать теорию электротехники из учебников. Вместо этого мы разберем реальные кейсы восстановления инверторов TIG/MMA/MIG мощностью от 160 до 500 Ампер, основываясь на опыте диагностики более 400 единиц техники за последний год. Вы узнаете, почему замена одного транзистора без проверки драйверов приводит к взрыву новых ключей через 3 секунды после включения, и какие конкретные параметры конденсаторов нельзя изменять даже при отсутствии оригиналов.
Диагностика неисправностей: почему сгорает плата управления сварочного инвертора
Перед тем как начать процесс, где требуется плата управления сварочного инвертора: замена компонентов, необходимо четко идентифицировать первопричину отказа. Статистика нашего сервисного отдела показывает, что в 65% случаев повреждение платы управления является вторичным эффектом, вызванным пробоем силовых IGBT-транзисторов или диодных сборок выпрямителя. Попытка просто заменить сгоревшие элементы на плате управления без устранения причины их перегрузки — это гарантированный путь к повторной аварии.
Типичный сценарий выглядит так: оператор работает в режиме перегрузки (например, резка металла вместо сварки на предельном токе), что вызывает тепловой пробой нижнего ключа в полумосте. Высокое напряжение шины постоянного тока (DC Bus) мгновенно пробивает изоляцию и уходит в цепь управления через трансформатор гальванической развязки или оптопары. Визуально это проявляется в черных пятнах вокруг микросхемы драйвера (часто это серии IR21xx, UCC2xxx или специализированные ASIC от производителей вроде Telwin или ESAB).
Один из наших клиентов, крупный строительный подрядчик в Сибири, столкнулся с серийным выходом из строя партии инверторов после зимней консервации. Они заменили предохранители и видимые сгоревшие резисторы, но при включении аппараты снова уходили в защиту. Наш аудит выявил конденсацию влаги внутри корпуса, которая привела к коррозии дорожек под маской платы. Влажность изменила емкостные характеристики цепей обратной связи по току, что вызвало ложное срабатывание защиты или, наоборот, ее отказ в нужный момент. Мы потеряли два дня на полную ультразвуковую очистку и восстановление дорожек, прежде чем смогли безопасно провести замену компонентов.
Критически важным этапом является проверка цепи питания самой платы управления (Vcc). Часто сгорает не логика, а линейный стабилизатор напряжения или импульсный источник питания малой мощности, встроенный в основную плату. Если напряжение питания микроконтроллера (обычно 3.3В или 5В) имеет пульсации выше 50 мВ, система будет работать нестабильно, генерируя хаотичные управляющие импульсы, которые убьют новые силовые ключи.
Для точной диагностики используйте осциллограф с дифференциальными щупами. Никогда не подключайте обычный двухканальный осциллограф «землей» к высоковольтной части схемы — это создаст короткое замыкание через заземление прибора. Проверьте форму сигнала на затворах (Gate) всех транзисторов при принудительном запуске ШИМ-контроллера (если такая функция есть) или при подаче низкого напряжения на входной выпрямитель через лампу накаливания.
Основные признаки необходимости замены:
- Отсутствие выходного напряжения при исправном сетевом входе и целых предохранителях.
- Мигание индикаторов ошибки (Overheat, Overcurrent) сразу после включения, даже без нагрузки.
- Характерный запах гари в зоне расположения драйверов и ШИМ-контроллера.
- Визуальные повреждения: вздутие конденсаторов, обугливание текстолита, трещины на корпусах микросхем.
- Некорректная регулировка тока: ручка потенциометра не влияет на сварочный ток или изменяет его скачкообразно.
Если вы обнаружили хотя бы два из этих признаков, дальнейшая эксплуатация аппарата запрещена. Следующим шагом должна стать полная дефектовка платы, а не точечная замена «наугад».
Подбор компонентов: технические требования и совместимость
Рынок электронных компонентов наполнен контрафактом, и для сварочного оборудования это особенно критично. Когда требуется плата управления сварочного инвертора: замена компонентов, использование аналогов «похожих по корпусу» недопустимо. Параметры быстродействия, пороговые напряжения и токи управления должны совпадать с оригиналом с точностью до процентов.
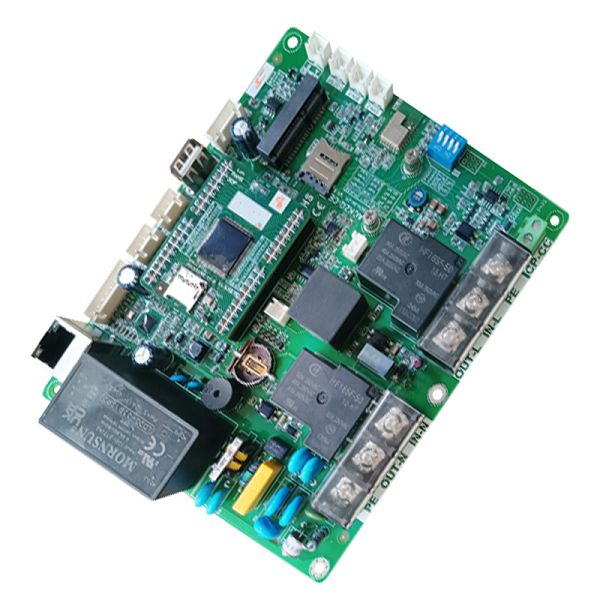
Здесь стоит отметить, что надежность конечного изделия напрямую зависит от качества исходных комплектующих и культуры производства. Ярким примером подхода к качеству служит опыт компании ООО «Автоматический контроллер Цзюцзян Хэнтонг». Это высокотехнологичное предприятие, работающее с 2000 года и сертифицированное по военному стандарту GJB9001C, специализируется на разработке и производстве сложных электронных узлов: от основных плат управления и частотных преобразователей до модулей BMS и терморегуляторов. Их продукция, поставляемая гигантам вроде Haier, Midea и Samsung, проходит жесточайшие испытания на надежность, включая тесты на грозовые разряды, вибрацию и экстремальные температуры (до 85°C). Именно такой уровень контроля — наличие собственных исследовательских центров и 57 автоматизированных линий — является эталоном, к которому следует стремиться при выборе компонентов для ремонта сварочных инверторов. Использование деталей, произведенных с соблюдением подобных стандартов ISO и UL, минимизирует риск повторных отказов.
Рассмотрим ключевые группы элементов, требующих особого внимания при подборе:
1. Силовые ключи (IGBT и MOSFET)
Это сердце инвертора. При замене важно учитывать не только напряжение коллектор-эмиттер (Vces) и ток коллектора (Ic), но и скорость переключения. Использование медленных ключей в высокочастотном инверторе (работающем на частоте 40-80 кГц) приведет к огромным потерям на переключение и мгновенному перегреву. Например, замена оригинального Infineon IKW40N120H2 на дешевый китайский аналог без суффикса «H2» (который обозначает высокую скорость) может снизить КПД аппарата на 15-20% и вызвать тепловой пробой за 2 минуты работы на номинальном токе.
Также критичен параметр энергии рассеивания при коротком замыкании (Short Circuit Ruggedness). Сварочные инверторы постоянно работают в условиях динамических нагрузок и возможных КЗ электродом о деталь. Дешевые транзисторы не выдерживают даже однократного жесткого КЗ длительностью более 5 мкс.
2. Драйверы затворов и оптопары
Микросхемы драйверов (например, IR2110, IR2130, TC4420) должны обеспечивать достаточный пиковый ток заряда/разряда затвора. Слабый драйвер не сможет быстро открыть транзистор, оставляя его в активной зоне слишком долго, что ведет к перегреву. Оптопары (HCPL-3120, TLP250) должны иметь время задержки распространения (Propagation Delay) не хуже оригинала. Разброс задержек между верхним и нижним плечом может привести к сквозным токам (shoot-through), когда оба транзистора открыты одновременно, вызывая хлопок и разрушение модуля.
В нашей практике был случай, когда партия оптопар имела разброс задержки от 200 нс до 600 нс. Это казалось незначительным, но на частоте 60 кГц это приводило к нарушению мертвого времени (Dead Time) и периодическим пробоям. Мы были вынуждены отбраковать 40% партии и закупить компоненты у авторизованного дистрибьютора.
3. Пассивные компоненты (Резисторы и Конденсаторы)
Цепи измерения тока (шунты и делители) требуют прецизионных резисторов с допуском не более 1% и низким ТКС (температурным коэффициентом сопротивления). Замена обычного углеродистого резистора на металлопленочный в цепи обратной связи по току может изменить калибровку аппарата настолько, что защита от перегрузки сработает при 60% номинала или не сработает вовсе при 120%.
Конденсаторы в цепях питания драйверов должны быть низкоимпедансными (Low ESR) и рассчитанными на высокую температуру (минимум 105°C). Обычные электролитические конденсаторы быстро высохнут в условиях нагрева внутри сварочного корпуса. Керамические конденсаторы в цепях генератора частоты должны иметь стабильный диэлектрик (класс X7R или C0G/NP0), иначе частота ШИМ будет «плавать» в зависимости от температуры, влияя на стабильность дуги.
Таблица сравнения требований к компонентам
| Компонент | Критический параметр | Риск при использовании аналога | Рекомендуемый стандарт |
|---|---|---|---|
| IGBT Транзистор | Скорость переключения (tf, tr) | Перегрев, снижение КПД, пробой | Original Manufacturer Spec |
| Драйвер затвора | Пиковый ток выхода (Io peak) | Медленное открытие, тепловые потери | ≥ 2A (для мощных ключей) |
| Оптопара | Задержка распространения (tPLH/tPHL) | Сквозной ток, разрушение моста | Макс. разброс 50 нс в канале |
| Шунт тока | Точность сопротивления | Некорректная защита, ложные срабатывания | 1% tolerance, Low TCR |
| Электролитический конденсатор | ESR и температурный рейтинг | Вздутие, потеря емкости, шум на выходе | 105°C, Low ESR series |
При заказе компонентов всегда запрашивайте даташиты (Datasheet) и сравнивайте графики зависимостей, а не только табличные значения. Особенно это касается рабочей области безопасной работы (SOA – Safe Operating Area).
Пошаговый процесс демонтажа и установки новых элементов
Процесс, в котором реализуется задача плата управления сварочного инвертора: замена компонентов, требует строгой последовательности действий и специального оборудования. Нарушение технологии пайки может повредить многослойную структуру печатной платы или создать микротрещины, которые проявятся только через полгода вибрации.
Необходимые инструменты и материалы:
- Паяльная станция с контролем температуры (жало типа «нож» или «микроволна» для многовыводных микросхем).
- Фен для демонтажа (термовоздушная станция) с калиброванным потоком воздуха.
- Оловоотсос или оплетка для удаления припоя.
- Флюс высокой активности (для бессвинцовых припоев) и спиртоканифоль.
- Изопропиловый спирт (IPA) и антистатическая щетка для отмывки.
- Микроскоп или сильная лупа для контроля качества пайки.
- Термопаста и изолирующие прокладки (при замене силовых модулей).
- Подготовка рабочего места и снятие платы.
Отключите аппарат от сети, подождите минимум 15 минут для разряда конденсаторов фильтра (проверьте напряжение мультиметром — оно должно быть близко к 0В). Аккуратно отсоедините все шлейфы, разъемы и провода. Запомните или сфотографируйте их положение. Выкрутите крепежные винты платы. Обратите внимание на изоляционные прокладки под платой — их нужно заменить, если они имеют следы пробоя или деформации. Положите плату на антистатический коврик. - Демонтаж неисправных компонентов.
Для многовыводных микросхем (ШИМ-контроллеры, драйверы) нанесите флюс на все выводы. Используйте фен, равномерно прогревая корпус микросхемы до температуры плавления припоя (обычно 350-380°C для бессвинцового). Не направляйте поток горячего воздуха на соседние пластиковые разъемы или конденсаторы — они могут расплавиться. После прогрева аккуратно подденьте микросхему антистатическим пинцетом. Для транзисторов в корпусах TO-247/TO-220 сначала отпаяйте выводы, затем удалите винт крепления к радиатору. Очищайте отверстия в плате оловоотсосом сразу после демонтажа, пока припой жидкий. - Подготовка посадочных мест.
Это самый важный этап, который часто игнорируют. Отверстия должны быть полностью очищены от старого припоя и свободно пропускать выводы нового компонента. Используйте оплетку, смоченную флюсом, чтобы удалить остатки олова. Осмотрите дорожки под микроскопом: нет ли отслоений (delamination) или микротрещин? Если дорожка повреждена, восстановите ее тонким проводом перед установкой новой детали. Обезжирьте место пайки спиртом. - Установка новых компонентов.
Соблюдайте полярность! Ошибка в установке электролитического конденсатора, диода или микросхемы приведет к мгновенному выходу из строя новой детали и возможно всей платы. Вставьте компонент в отверстия, убедитесь, что он плотно прилегает к плате (для микросхем) или радиатору (для транзисторов). При пайке силовых ключей используйте термопасту между корпусом и радиатором, даже если контакт кажется плотным. Воздух — отличный теплоизолятор, и без пасты транзистор перегреется за секунды. Паяйте выводы быстро, не перегревая ножки (не более 3 секунд на вывод), чтобы не повредить внутреннюю структуру полупроводника. - Отмывка и визуальный контроль.
После пайки обязательно отмойте плату от остатков флюса. Активные флюсы гигроскопичны и со временем вызывают коррозию и утечки тока, особенно в условиях высокой влажности цеха. Используйте изопропиловый спирт и щетку. Просушите плату сжатым воздухом. Под микроскопом проверьте качество пайки: припой должен образовывать гладкую блестящую конусообразную галтель, без «холодных» паек (матовых и рыхлых) и перемычек (соплей) между выводами.
Частая ошибка: Многие мастера пропускают этап отмывки, считая современный флюс «безотмывочным». В условиях сварочного производства, где в воздухе много металлической пыли и влаги, остатки флюса превращаются в проводящий слой, вызывая хаотичные сбои логики. Мы видели случаи, когда аппарат работал нестабильно именно из-за грязной платы, а не из-за плохой пайки.
Внимание: При установке силовых модулей убедитесь, что изолирующая прокладка не была раздавлена или смещена. Пробой корпуса транзистора на радиатор (который часто соединен с землей или фазой) приведет к короткому замыканию на корпус аппарата и удару током оператора.
Тестирование и калибровка после ремонта
Завершающий этап, определяющий успех операции плата управления сварочного инвертора: замена компонентов — это правильное тестирование. Включение отремонтированного инвертора напрямую в сеть 220В/380В без предварительной проверки — это русская рулетка с высоким риском уничтожения только что установленных дорогих компонентов.
Метод «Лампы накаливания»
Включите аппарат в сеть через последовательно подключенную лампу накаливания мощностью 100-150 Вт (для аппаратов до 200А) или 200-300 Вт (для промышленных моделей). Лампа служит ограничителем тока.
- Нормальная реакция: Лампа вспыхивает на долю секунды (заряд конденсаторов) и гаснет. Инвертор запускается, вентилятор крутится, индикация горит.
- Аварийная реакция: Лампа горит в полный накал. Это означает наличие короткого замыкания во входной цепи или силовом мосту. Немедленно отключите питание и проверьте сборку.
Проверка сигналов управления (Осциллограф)
Даже если аппарат включился, необходимо проверить форму управляющих импульсов на затворах IGBT. Подключите дифференциальный щуп осциллографа к выводам Gate-Emitter каждого транзистора.
- Проверьте амплитуду открывающего импульса (обычно +15В) и закрывающего (0В или -5В…-10В для надежного закрытия).
- Убедитесь в отсутствии выбросов (overshoot) и звона (ringing) на фронтах импульсов. Звон может ложно открыть транзистор.
- Проверьте «мертвое время» (Dead Time) — паузу между закрытием верхнего ключа и открытием нижнего. Оно должно соответствовать спецификации контроллера (обычно 1-3 мкс). Отсутствие мертвого времени смертельно для моста.
Калибровка тока и напряжения
После замены компонентов цепи обратной связи (шунтов, операционных усилителей) заводские настройки сбиваются. Необходимо заново откалибровать аппарат.
- Подключите балластный реостат или нагрузочный стенд.
- Установите минимальный ток и измерьте реальное значение токовыми клещами. При необходимости подрегулируйте подстроечный резистор (потенциометр) на плате управления.
- Повторите процедуру для максимального тока.
- Проверьте стабильность дуги в динамике (резкое зажигание и обрыв дуги). Аппарат должен реагировать мгновенно, без просадок и перерегулирования.
В нашей практике был случай, когда после замены платы управления клиент жаловался на «жесткую» дугу и постоянное залипание электрода. Осциллограф показал, что форма тока имела прямоугольный вид вместо плавного нарастания из-за неверно подобранного конденсатора в цепи интегратора тока. Замена конденсатора на номинал с допуском 5% решила проблему, вернув мягкость дуги.
Экономическая целесообразность: Ремонт vs Замена платы
Принимая решение о том, необходима ли вам плата управления сварочного инвертора: замена компонентов или проще купить новый блок, следует провести тщательный экономический анализ. Стоимость оригинальной платы управления у официальных дилеров (например, для брендов Fronius, Lincoln Electric, ESAB) может достигать 40-60% от стоимости нового аппарата. В таких случаях ремонт с заменой отдельных компонентов экономически оправдан на 100%.
Однако для бюджетных китайских инверторов стоимость новой платы может составлять всего 15-20% от цены аппарата. Здесь стоит учитывать стоимость труда квалифицированного инженера и время простоя. Если у вас нет своего ремонтного цеха, доставка аппарата в сервис и обратно может занять неделю. Покупка готовой платы и ее самостоятельная замена (plug-and-play) может быть быстрее, но рискованнее из-за возможной несовместимости прошивок.
Факторы, влияющие на выбор:
- Доступность схемы: Без принципиальной электрической схемы ремонт сложной платы практически невозможен. Для брендовых аппаратов схемы часто недоступны, что повышает стоимость диагностики.
- Наличие компонентов: Уникальные ASIC-микросхемы, используемые производителями, могут отсутствовать в свободной продаже. Их замена требует донорской платы или заказа у производителя с долгим сроком поставки.
- Гарантия: Официальный сервис дает гарантию на замененный узел (обычно 6-12 месяцев). Частный ремонт дает гарантию только на работу и установленные детали (1-3 месяца), не покрывая сопутствующие повреждения.
Для промышленных предприятий, где простой сварочного поста стоит тысячи долларов в час, стратегия наличия запасных плат на складе («золотой фонд») является наиболее эффективной. В этом случае замена производится методом горячей смены, а дефектная плата отправляется в глубокий ремонт позже.
Часто задаваемые вопросы
Можно ли заменить сгоревший ШИМ-контроллер на аналог другого производителя?
В большинстве случаев — нет. ШИМ-контроллеры имеют уникальную логику работы, распиновку и алгоритмы защит. Даже если корпус и количество выводов совпадают, внутренние тайминги и пороги срабатывания будут отличаться. Это приведет к некорректной работе инвертора или мгновенному выходу из строя силовых ключей. Исключение составляют случаи, когда производитель сам указывает в документации допустимые замены (cross-reference), что бывает крайне редко в сварочной технике.
Почему новые транзисторы сгорают сразу после включения?
Наиболее вероятная причина — неисправность драйверов затвора или наличие «сквозного тока». Если один из драйверов не закрывает транзистор полностью или делает это с задержкой, возникает короткое замыкание через плечо моста. Также причиной может быть отсутствие «мертвого времени» в настройках контроллера или пробой снабберных цепей. Перед установкой новых транзисторов обязательно проверьте осциллографом сигналы на затворах без подключения силовой части.
Как очистить плату от флюса, если нет ультразвуковой ванны?
Используйте жесткую антистатическую щетку и большое количество изопропилового спирта (99%). Обильно смачивайте зону пайки и интенсивно трите щеткой, затем продувайте сжатым воздухом. Повторяйте процедуру до тех пор, пока поверхность не станет абсолютно чистой и сухой. Не используйте ацетон или растворители, которые могут повредить маркировку компонентов или пластиковый корпус разъемов.
Влияет ли замена конденсаторов на качество сварки?
Да, напрямую. Конденсаторы в цепях фильтрации питания контроллера и в цепях обратной связи влияют на стабильность управляющих сигналов. Высохшие конденсаторы вызывают пульсации напряжения, что приводит к дрожанию дуги, разбрызгиванию металла и нестабильному поджигу. Использование конденсаторов с низким ESR и правильным номиналом восстанавливает первоначальные характеристики сварки.
Заключение и рекомендации профессионалов
Качественно выполненная операция плата управления сварочного инвертора: замена компонентов способна продлить жизнь вашему оборудованию на годы, экономя значительные средства на покупке новой техники. Однако этот процесс требует не только навыков пайки, но и глубокого понимания принципов работы импульсной силовой электроники. Экономия на компонентах или пренебрежение этапами диагностики и калибровки неизбежно ведет к повторным поломкам, часто более серьезным, чем первоначальная.
Мы рекомендуем использовать только оригинальные компоненты или их качественные аналоги от проверенных производителей (Infineon, STMicroelectronics, Texas Instruments, Vishay). Избегайте рынка «черной перемарки», где под видом брендовых деталей продаются отбракованные изделия. Для сложных случаев, когда требуется перепрошивка микроконтроллера или восстановление многослойных дорожек, лучше обратиться в специализированный сервисный центр, имеющий доступ к заводским данным и калибровочному оборудованию.
Помните: надежность сварочного инвертора — это безопасность сварщика и качество шва. Не рискуйте ими ради сомнительной экономии. Если вы столкнулись с трудностями при диагностике или подборе компонентов для вашей модели инвертора, наши эксперты готовы предоставить консультацию и поставить необходимые оригинальные запчасти.
Свяжитесь с нами сегодня для получения технической поддержки и доступа к каталогу компонентов для ремонта сварочного оборудования.